


Параметри, що впливаютьлазерне різанняякості: висота різання, модель ріжучого сопла, положення фокуса, потужність різання, частота різання, робочий цикл різання, тиск повітря для різання та швидкість різання. Апаратними умовами є захисна лінза, чистота газу, якість пластини, фокусуюча лінза та коліматорна лінза.
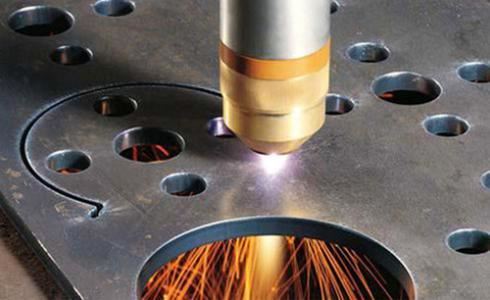
У разі поганої якості різу рекомендується спочатку провести загальний огляд. Основний зміст і послідовність перевірки:
1. Висота зрізу (рекомендована фактична висота зрізу становить 0,8 ~ 1,2 мм), якщо фактична висота зрізу неточна, потрібно відкалібрувати;
2. Ріжуча насадка, перевірте, чи тип і розмір ріжучої насадки неправильні. Якщо це правильно, перевірте, чи не пошкоджена ріжуча насадка та чи відповідає округлість.
3. Оптичний центр, для огляду оптичного центру рекомендується використовувати ріжучий наконечник діаметром 1,0. Найкращий фокус під час перевірки оптичного центру знаходиться в межах від -1 до 1. Світлова пляма, знята таким чином, невелика, і її легко побачити;
4. Захистіть лінзу, перевірте, чи захисна лінза чиста, не потребує води, масла чи залишків. Іноді захисна лінза запотіває через погоду або занадто холодне повітря;
5. Сфокусуйтеся, перевірте, чи правильно встановлено фокус. Якщо це ріжуча головка з автофокусуванням, ви повинні перевірити правильність фокусування за допомогою програми для мобільного телефону;
6. Змінити параметри різання. Після перевірки п’яти пунктів вище та відсутності проблем змініть параметри відповідно до явища.
Як налаштувати параметри відповідно до явища?TДалі коротко представлено стани та рішення під час різання нержавіючої та вуглецевої сталі.
Візьмемо як приклад шлак з нержавіючої сталі. Існує багато видів шлакового навішування. Якщо на куті висить лише шлак, спочатку можна розглянути-заокруглення кута. Параметри можуть зменшувати фокус і посилювати тиск. Низький або надмірний тиск повітря призводить до-розшарування поперечного перерізу та шорсткості поверхні; наприклад, гранульований м’який шлак, ви можете збільшити швидкість різання або відповідно зменшити потужність різання.
Різання нержавіючої сталі також може зіткнутися: шлак висить на кінці різання, ви можете перевірити, чи подача газу недостатня, і потік газу не встигає.
Різання вуглецевої сталі зазвичай стикається з такими проблемами, як недостатньо яскраві ділянки тонких пластин і шорсткі ділянки товстих пластин. Загалом, лазер потужністю 1000 Вт може зменшити яскравість вуглецевої сталі не більше ніж на 4 мм, 2000 Вт — 6 мм, 3000 Вт — 8 мм.
Якщо ви хочете вирізати світло поперечного-розрізу, по-перше, дошка повинна мати гарну поверхню, без іржі, фарби, окалини, а по-друге, чистота кисню повинна бути принаймні 99,5% або вище. Під час різання вам потрібно звернути увагу на подвійне -шарове різання з маленькою ріжучою насадкою 1,0 або 1,2, швидкість різання має бути вищою за 2 м/хв, а тиск різання не має бути надто високим.
Якщо ви хочете, щоб товста плита була якісно нарізана, ви повинні в першу чергу подбати про чистоту пластини і газу, а по-друге, вибрати ріжучу насадку. Чим більше діаметр отвору, тим краще якість профілю, але при цьому конусність профілю буде більше.
Якщо задирки не зникають після цих перевірок, дивпосібник з усунення несправностей задирок лазерного різаннядля випадків, коли параметри не змінилися, але якість падає.